

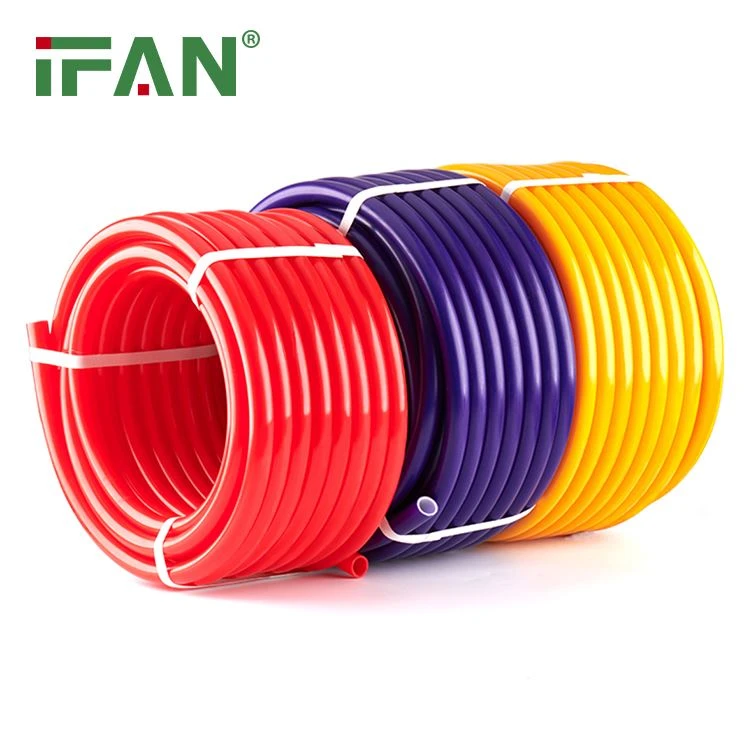


Paip pemanasan lantai ASTM F2623 yang tahan lama dihasilkan di bawah keadaan penyemperitan suhu tinggi.
Ia dibuat dengan bahan polimer berat molekul tinggi.
Diameter paip tetap konsisten sepanjang panjang penuh.
Ketebalan dinding dikawal menggunakan kawalan laser.
Permukaan licin, dengan kemasan matte.
Struktur paip termasuk pembinaan pelbagai lapisan untuk keseragaman.
Setiap lapisan terikat menggunakan teknologi fusion haba.
Tiada pelekat digunakan dalam proses gabungan.
Permukaan dalaman dan luaran adalah bebas daripada pencemaran.
Paip dihasilkan dalam gulungan berterusan untuk konsistensi.
Komposisi dan struktur bahan
Paip mengandungi polimer asas yang stabil.
Pigmen disepadukan pada peringkat bahan mentah.
Warna ini diedarkan secara merata di seluruh badan paip.
Tiada pewarna atau lapisan luaran yang digunakan.
Aditif untuk prestasi struktur bercampur sebelum penyemperitan.
Strukturnya terdiri daripada lapisan perlindungan dalaman dan luaran.
Lapisan teras adalah tekanan yang dibentuk untuk kawalan ketumpatan.
Paip mengekalkan ikatan dalaman melalui peraturan suhu pelbagai zon.
Setiap lapisan berkongsi profil pengembangan yang sama.
Tiada penyingkiran diperhatikan semasa ujian seksyen.

Ketepatan dimensi dan kualiti permukaan
Rentang diameter paip dipantau dengan ketat semasa pengeluaran.
Ketebalan dinding kekal dalam ± 0. 1 mm toleransi.
Tanda panjang dicetak menggunakan pencetak automatik.
Setiap meter dilabelkan dengan maklumat kelompok pembuatan.
Permukaan mesti tidak menunjukkan tanda -tanda calar atau retak.
Tahap gloss diukur menggunakan sensor refleksi permukaan.
Tiada gelembung udara atau ubah bentuk dibenarkan pada lapisan luar.
Kemasan luar mesti kekal stabil di bawah tekanan pengendalian.
Diameter dan bulat diimbas oleh sistem optik.
Sampel gagal segera dipisahkan dan dikitar semula.
Integriti mekanikal dan ujian beban
Paip ini tertakluk kepada ujian beban berulang.
Ujian lentur dilakukan melalui pelbagai radii.
Paip tidak boleh kink di bawah beban tekanan terkawal.
Rintangan mampatan diukur dalam arah paksi dan radial.
Struktur dinding tidak boleh runtuh di bawah 10 daya bar.
Ujian tegangan dilakukan untuk menentukan had pemanjangan.
Paip mesti kembali ke bentuk asal selepas ujian pesongan.
Semua data daya dilog masuk dalam rekod batch.
Paip tidak boleh mempamerkan ubah bentuk kekal.
Dinding dalaman diperiksa selepas berbasikal tekanan.
Ujian haba dan simulasi kitaran haba
Setiap kumpulan pengeluaran menjalani analisis tekanan suhu.
Paip diuji antara -40 darjah dan 110 darjah.
Paip ditekan semasa ujian pengembangan haba.
Nilai pemanjangan dan penguncupan direkodkan.
Paip tidak boleh memisahkan atau retak di antara lapisan.
Simulasi penuaan terma dilakukan untuk penilaian jangka panjang.
Tiada perubahan warna diterima semasa pendedahan panas.
Perubahan dimensi diplotkan merentasi selang suhu.
Pengekalan bentuk diuji selepas kitaran haba.
Permukaan luar mesti bebas dari titik lebur.
Rintangan kimia dan pemeriksaan komposisi
Komposisi bahan disahkan oleh spektroskopi inframerah.
Tahap tambahan diukur menggunakan kromatografi.
Tiada sebatian berbahaya yang dibenarkan dalam produk akhir.
Paip terdedah kepada alkali dan asid dalam larutan.
Permukaan tidak boleh melembutkan atau kehilangan integriti.
Warna paip tidak boleh pudar semasa pendedahan kimia.
Ciri -ciri pengedap disahkan dengan sampel keserasian bersama.
Ujian sisa memastikan tiada pelepasan di bawah haba.
Paip dibilas dan dikeringkan sebelum penghantaran.
Laporan kimia akhir disimpan dengan dokumentasi batch.
Toleransi tekanan dan ujian kebocoran
Penarafan tekanan paip disahkan menggunakan ujian hidrostatik.
Setiap roll dicontohi dan diuji pada 20 bar.
Tiada rembesan diterima selepas 1 jam di bawah tekanan.
Penutupan akhir diperkuat semasa ujian air.
Jahitan paip diperiksa selepas kitaran pengembangan.
Dinding dalaman mesti kekal bebas dari mikrofon.
Kelengkapan yang digunakan dalam ujian mengikuti garis panduan penentukuran kilang.
Tiada kehilangan tekanan dibenarkan semasa tempoh ujian.
Data tekanan pecah dilog oleh elektronik.
Kegagalan ditandakan dan dikeluarkan dari pengeluaran.
Tanda visual dan pengenalan produk
Setiap paip termasuk tanda cetak kilang pada selang masa yang tetap.
Tanda termasuk logo, kod batch, dan diameter.
Warna dakwat mesti kelihatan selepas lenturan.
Jarak cetak diukur semasa pemeriksaan kualiti.
Tiada tumpang tindih atau smudging dibenarkan dalam pelabelan.
Penandaan mesti tetap dibaca semasa penyimpanan.
Dakwat tahan UV digunakan semasa pengeluaran.
Ketepatan pelabelan diperiksa dengan sensor automatik.
Dakwat mesti ikatan terus ke polimer luar.
Pudar diuji selepas pendedahan UV.
Keadaan pembungkusan dan penyimpanan
Paip dilancarkan dan dimeteraikan menggunakan plastik mengecut.
Pembungkusan termasuk kod bar luaran dan pelekat batch.
Setiap roll diperiksa sebelum pengedap.
Gulung disimpan dalam keadaan gudang kering dan teduh.
Ketinggian susunan adalah terhad untuk mencegah penyelewengan paip.
Tarikh pembungkusan dan ID Inspektor dilampirkan.
Tiada pencemaran dibenarkan semasa fasa pembungkusan.
Hujung roll dijamin dengan topi pelindung.
Inventori dianjurkan mengikut saiz dan tarikh.
Data alam sekitar direkodkan untuk setiap roll yang disimpan.

Protokol pemeriksaan dan pensijilan
Pemeriksaan berlaku pada setiap peringkat pengeluaran.
Suhu acuan, kelajuan, dan tekanan direkodkan setiap jam.
Input bahan disahkan sebelum mencampurkan.
Sampel ditarik dari setiap 300 meter yang dihasilkan.
Juruteknik menggunakan caliper digital dan pelantar tekanan.
Kecacatan direkodkan dan dikodkan mengikut jenis.
Setiap roll yang diluluskan menerima pelekat pensijilan.
Produk akhir diperiksa oleh dua juruteknik bebas.
Hasil ujian dimuat naik ke sistem dalaman.
Pensijilan mengikuti piawaian kebangsaan dan antarabangsa.
Kesimpulan: Pembuatan terkawal dan berulang
Paip pemanasan lantai tahan lama IFAN memenuhi keperluan konsistensi dimensi dan struktur.
Pengeluaran mengikuti proses maklum balas gelung tertutup.
Setiap roll paip melepasi ujian mekanikal, terma, dan visual.
Komposisi bahan disahkan menggunakan peralatan yang disahkan.
Pelabelan dan pembungkusan memastikan kebolehkesanan yang betul.
Log pemeriksaan disimpan untuk jaminan kualiti.
Kemasan permukaan dan struktur tetap konsisten merentasi kelompok.
Semua langkah pembuatan didokumenkan dan dipantau.
Setiap unit mencerminkan pengeluaran seragam dan spesifikasi yang tepat.
Produk akhir mematuhi piawaian paip dalaman IFAN.


